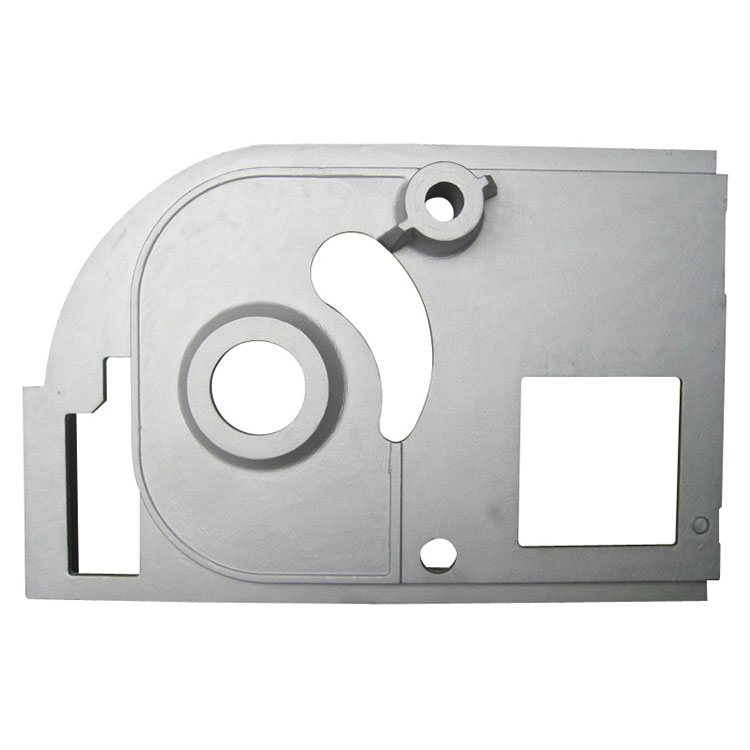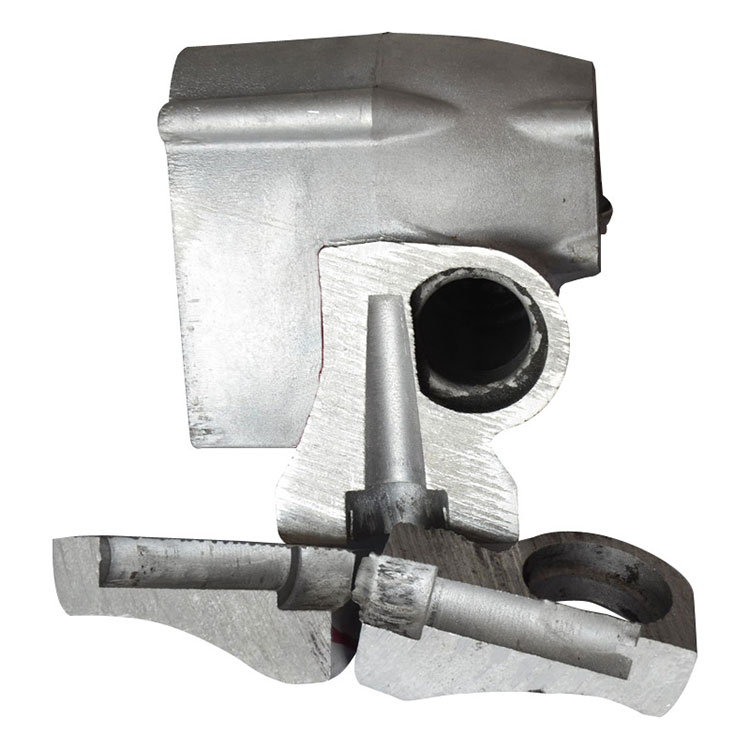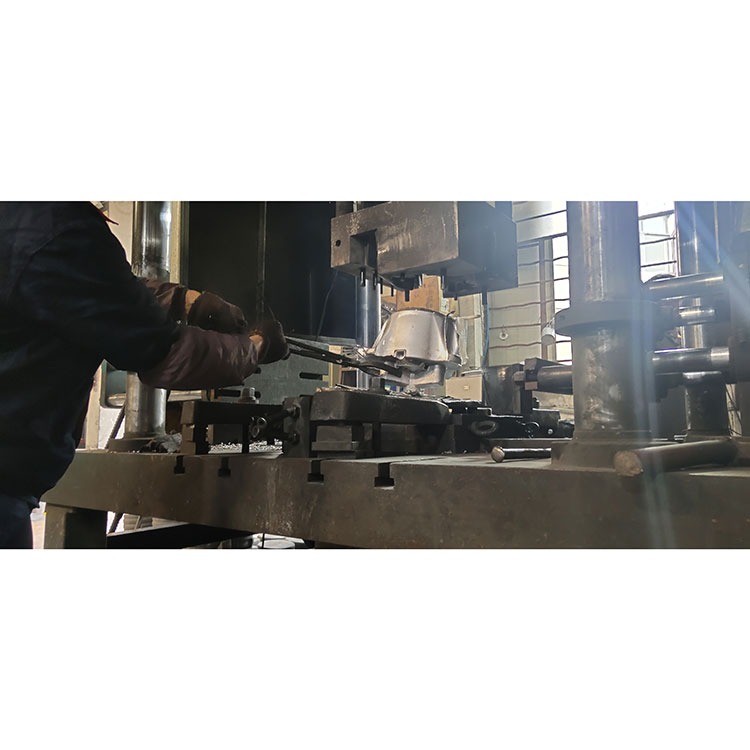
In qualità di produttore esperto di fusioni di alluminio,XuxingforniscePressofusione a bassa pressionesoluzioni per applicazioni industriali che richiedono riempimento metallico controllato, qualità costante e prestazioni meccaniche affidabili. Comprendere questo processo aiuta gli ingegneri e i team di acquisto a selezionare il metodo di produzione giusto per componenti impegnativi.
La pressofusione a bassa pressione è un processo di formatura dei metalli che utilizza la pressione controllata del gas per spingere la lega di alluminio fusa da un forno di mantenimento sigillato in uno stampo permanente. A differenza della fusione per gravità, questo metodo consente il riempimento controllato dal basso verso l'alto e l'alimentazione continua a pressione durante la solidificazione. Queste caratteristiche aiutano a ridurre la turbolenza, minimizzare alcuni difetti di fusione, migliorare l'utilizzo del materiale e supportare la produzione di componenti con proprietà meccaniche costanti. Le applicazioni comuni includono ruote automobilistiche, testate cilindri, componenti di motori, giranti e parti industriali. Questa guida spiega come funziona il processo, i suoi vantaggi e limiti, la selezione dei materiali, il controllo di qualità e i fattori che gli acquirenti dovrebbero considerare quando scelgono un fornitore di getti.

1. Che cos'è la pressofusione a bassa pressione?
2. Come funziona il processo di produzione?
3. Quali sono i principali vantaggi?
4. Quali industrie utilizzano la pressofusione a bassa pressione?
5. Quali materiali sono adatti?
6. Come si confronta con altri metodi di fusione?
7. Cosa determina la qualità della fusione?
8. Come dovresti scegliere un fornitore di fusione?
La pressofusione a bassa pressione, comunemente abbreviata come LPDC, è una tecnica di fusione in stampo permanente in cui una pressione del gas relativamente bassa spinge il metallo fuso verso l'alto attraverso un tubo montante e in una cavità dello stampo. Il metallo riempie la cavità in modo controllato e rimane sotto pressione mentre avviene la solidificazione.
Le leghe di alluminio sono ampiamente utilizzate in questo processo perché offrono un'utile combinazione di peso ridotto, resistenza alla corrosione, conduttività termica e resistenza meccanica. Il processo è particolarmente adatto per componenti che richiedono integrità strutturale e qualità di produzione ripetibile.
A differenza della fusione a gravità convenzionale, che si basa principalmente sulla gravità per spostare il metallo fuso nello stampo, LPDC fornisce un controllo attivo sul processo di riempimento. Rispetto alla pressofusione ad alta pressione, generalmente utilizza velocità di riempimento più lente e pressioni di iniezione inferiori.
Secondo le informazioni sulla pressofusione a bassa pressione di Xuxing, il controllo della temperatura del metallo, della temperatura dello stampo, della velocità di riempimento e del tempo di mantenimento della pressione è essenziale per ottenere getti di alluminio sani.
Il processo di pressofusione a bassa pressione prevede diverse fasi coordinate. Ciascuna fase influenza la densità, l'accuratezza dimensionale, le condizioni della superficie e le proprietà meccaniche del componente finale.
La lega di alluminio viene fusa e portata ad una temperatura adeguata. Gli operatori devono gestire la pulizia e la temperatura della fusione per ridurre il rischio di inclusioni di ossido, porosità correlata all'idrogeno e solidificazione prematura.
Il metallo fuso viene trattenuto in un forno sigillato sotto lo stampo. La pressione controllata del gas, generalmente fornita da aria compressa o da un appropriato sistema di gas inerte, spinge il metallo verso l'alto attraverso un tubo montante nella cavità dello stampo.
Il riempimento dal basso verso l'alto aiuta a ridurre la turbolenza associata al versamento incontrollato. Il profilo di pressione effettivo dipende dalla lega, dalla geometria dello stampo, dall'altezza di sollevamento e dai requisiti dei componenti.
Dopo che la cavità dello stampo si è riempita, la pressione viene mantenuta per favorire l'alimentazione del metallo liquido nelle regioni che si stanno ancora solidificando. Una corretta tempistica della pressione supporta la solidificazione direzionale e può ridurre i difetti legati al ritiro.
Una volta che il getto si è sufficientemente solidificato, la pressione viene rilasciata e lo stampo viene aperto. Il componente viene rimosso e vengono eseguite le operazioni di rifinitura, trattamento termico, lavorazione meccanica o finitura superficiale necessarie.
I metodi di ispezione vengono selezionati in base alla funzione della parte e ai requisiti di disegno. Quando appropriato, possono essere utilizzati la misurazione dimensionale, l'ispezione visiva, i test meccanici e l'esame radiografico.
LPDC è apprezzato per il suo equilibrio tra controllo del flusso di metallo, integrità della fusione ed efficienza produttiva. I suoi principali vantaggi includono quanto segue.
Questi benefici non sono automatici. La pulizia della lega, la progettazione dello stampo, la gestione della temperatura, le condizioni di raffreddamento e il monitoraggio del processo devono essere tutti controllati per ottenere i risultati richiesti.
La pressofusione a bassa pressione è ampiamente utilizzata per componenti in alluminio dove resistenza, coerenza dimensionale e qualità interna affidabile sono importanti.
Le applicazioni tipiche includono ruote in alluminio, testate, componenti di motori, parti di sospensioni e componenti strutturali selezionati. Queste parti possono richiedere una combinazione di peso ridotto, resistenza alla fatica e prestazioni affidabili sotto carichi ripetuti.
I produttori di apparecchiature industriali utilizzano alloggiamenti, giranti e altri componenti in alluminio pressofuso che traggono vantaggio dal riempimento controllato e dalla produzione quasi perfetta. A seconda del progetto, la fusione può ridurre la lavorazione richiesta rispetto alla produzione di una parte interamente da materiale solido.
I componenti della pompa, le giranti e le parti correlate possono trarre vantaggio dal processo quando i requisiti di geometria e lega sono idonei. Potrebbero essere necessari ulteriori test di lavorazione e di pressione o di tenuta per i componenti esposti a fluidi o pressione di esercizio.
Getti complessi con passaggi interni possono essere prodotti utilizzando anime di sabbia adatte o altri sistemi di anime. Queste funzionalità consentono agli ingegneri di creare geometrie che sarebbero difficili o costose da produrre mediante la sola lavorazione meccanica.
Le leghe di alluminio sono tra i materiali più comuni utilizzati per LPDC. Il grado appropriato dipende dai requisiti di robustezza, duttilità, resistenza alla corrosione, esigenze di trattamento termico e ambiente operativo del componente.
| Materiale o lega | Caratteristiche tipiche | Potenziali applicazioni |
|---|---|---|
| Lega di alluminio A356 | Buona colabilità, resistenza alla corrosione e potenziale per il trattamento termico | Ruote automobilistiche, componenti strutturali e parti di macchinari selezionate |
| Leghe di alluminio Al-Si-Mg | Combinazione utile di resistenza, colabilità e risposta al trattamento termico | Componenti tecnici che richiedono prestazioni meccaniche |
| Altre leghe di alluminio adatte | Le proprietà variano a seconda della composizione e delle condizioni di lavorazione | Fusioni personalizzate progettate per esigenze di servizio specifiche |
L'A356 è spesso considerato per applicazioni che richiedono un equilibrio tra resistenza e duttilità. Tuttavia, la sola designazione della lega non garantisce le proprietà finali. La composizione chimica, le condizioni di fusione, il trattamento termico e i risultati dell'ispezione influenzano tutti le prestazioni.
Prima della produzione, gli acquirenti devono confermare al produttore le specifiche esatte della lega, gli standard dei materiali applicabili, le proprietà meccaniche richieste e qualsiasi trattamento post-fusione.
Diverse tecnologie di fusione servono a diversi obiettivi di produzione. La scelta migliore dipende dalla geometria del componente, dalla domanda annuale, dai requisiti di materiale, dall'investimento in attrezzature e dai livelli di difetti accettabili.
| Fattore di confronto | Pressofusione a bassa pressione | Pressofusione ad alta pressione | Pressofusione per gravità |
|---|---|---|---|
| Riempimento di metallo | Pressione controllata dal basso | Iniezione ad alta velocità ad alta pressione | Principalmente guidato dalla gravità |
| Punti di forza tipici | Riempimento controllato e potenzialità di getti strutturali sani | Elevata velocità di produzione e forme complesse a pareti sottili | Processo e disposizione degli strumenti relativamente semplici |
| Velocità di produzione | Generalmente da moderato a lento | Generalmente veloce | Generalmente moderato |
| Utilizzo del materiale | Spesso favorevole, a seconda del design dello stampo | Dipende dalla progettazione del corridore e dalle pratiche di riciclaggio | Dipende dal design del gating e dell'alimentazione |
| Trattamento termico | Possibile per leghe adatte e fusioni solide | Limitato dalla porosità e dalle condizioni di processo per alcune applicazioni | Possibile con leghe e qualità di fusione adatte |
| Applicazioni tipiche | Ruote e parti strutturali in alluminio | Alloggiamenti, staffe e componenti ad alto volume | Componenti generali in alluminio e parti industriali |
L’LPDC non è automaticamente superiore a ogni alternativa. La pressofusione ad alta pressione può essere preferibile quando la produzione rapida e le pareti sottili sono priorità. La pressofusione per gravità può offrire un percorso più semplice per componenti adatti. Gli ingegneri dovrebbero confrontare i requisiti di produzione completi anziché scegliere un processo in base a un parametro.
Per ulteriori valutazioni, consultare le risorse di produzione della fusione di alluminio di Xuxing ed esaminare l'idoneità delle soluzioni di fusione in stampo permanente per l'applicazione prevista.
L'affidabilità della pressofusione a bassa pressione dipende dall'interazione tra proprietà del materiale, progettazione degli utensili, gestione termica e controlli di produzione. Diversi fattori meritano particolare attenzione.
Per i componenti critici, un piano di qualità può includere rapporti dimensionali, prove di durezza o trazione, esame metallografico e ispezione a raggi X. Non tutte le parti richiedono tutti i test; il piano di ispezione dovrebbe riflettere il disegno, le condizioni di servizio e le specifiche del cliente.
Selezionare un fornitore implica molto più che confrontare il preventivo iniziale. Gli acquirenti dovrebbero verificare se il produttore è in grado di produrre costantemente componenti che soddisfano le specifiche tecniche e commerciali richieste.
Xuxing, nota anche come Ningbo Yinzhou Xuxing Machinery Co., Ltd., descrive le sue capacità produttive nella pressofusione a bassa pressione di leghe di alluminio, pressofusione per gravità, pressofusione ad alta pressione e fusione di leghe di zinco. L'azienda vanta oltre 17 anni di esperienza nella produzione e una capacità produttiva superiore a 500 parti al giorno. Gli acquirenti devono confermare la capacità attuale, l'ambito tecnico e i requisiti specifici del progetto direttamente con l'azienda.
Per preparare un preventivo accurato, fornire al fornitore disegni 2D o modelli 3D, requisiti di lega, domanda annuale, specifiche di tolleranza, aspettative di finitura superficiale ed eventuali requisiti di test o certificazione.
Lo scopo principale è produrre componenti metallici riempiendo uno stampo permanente con lega fusa sotto pressione di gas controllata. Questo metodo può migliorare la stabilità del riempimento, ridurre alcuni difetti di fusione e supportare la produzione di parti in alluminio con proprietà meccaniche costanti.
SÌ. La pressofusione a bassa pressione è ampiamente utilizzata per produrre ruote in alluminio perché il riempimento controllato e l'alimentazione a pressione possono supportare una buona integrità strutturale e prestazioni a fatica. L'idoneità finale dipende dalla lega, dal design della ruota, dal trattamento termico e dai test di convalida.
La pressofusione a bassa pressione utilizza una pressione del gas relativamente bassa per spostare il metallo fuso in uno stampo, solitamente dal basso. La pressofusione ad alta pressione inietta il metallo rapidamente a una pressione molto più elevata. L'LPDC è spesso scelto per l'integrità strutturale e le leghe trattabili termicamente, mentre l'HPDC è spesso scelto per ritmi di produzione elevati e parti complesse a pareti sottili.
Sì, le leghe di alluminio selezionate possono essere sottoposte a trattamento termico, compreso il trattamento T6, se la qualità della fusione e la composizione della lega sono adeguate. Il produttore dovrebbe verificare il processo, i parametri di trattamento e le proprietà meccaniche finali rispetto alle specifiche del progetto.
I principali fattori di costo includono dimensioni e complessità dei componenti, selezione della lega, progettazione degli utensili, quantità di ordini annuali, durata del ciclo di produzione, lavorazione, trattamento termico, ispezione e requisiti di finitura. Fornire specifiche tecniche complete aiuta i fornitori a preparare un preventivo più affidabile.
Fornire un disegno del componente o un modello 3D, la qualità del materiale, il volume annuale stimato, le dimensioni critiche, i requisiti di superficie, le esigenze di trattamento termico e i criteri di ispezione. Se la parte è critica per la sicurezza o deve resistere a pressione o carico di fatica, indicare chiaramente i relativi requisiti prestazionali.
La pressofusione a bassa pressione offre ai produttori un modo pratico per produrre componenti in alluminio con riempimento metallico controllato, buon utilizzo del materiale e il potenziale per prestazioni meccaniche affidabili. La sua efficacia dipende dalla selezione della lega giusta, dall'ottimizzazione dello stampo e del profilo di pressione, dal controllo della solidificazione e dall'applicazione di metodi di ispezione adeguati. Per il settore automobilistico, i macchinari industriali e altre applicazioni impegnative, la valutazione dell'intero processo di produzione è essenziale per ottenere qualità costante e costi di produzione competitivi.
Se stai acquistando fusioni di alluminio personalizzate o stai confrontando processi di fusione per un nuovo progetto, Xuxing può aiutarti a esplorare opzioni di produzione adeguate. Condividi i tuoi disegni, i requisiti dei materiali, le quantità target e le specifiche di qualità per discutere i passaggi successivi.Contattacioggi per richiedere un preventivo e saperne di più sulle soluzioni di pressofusione a bassa pressione su misura per la tua applicazione.